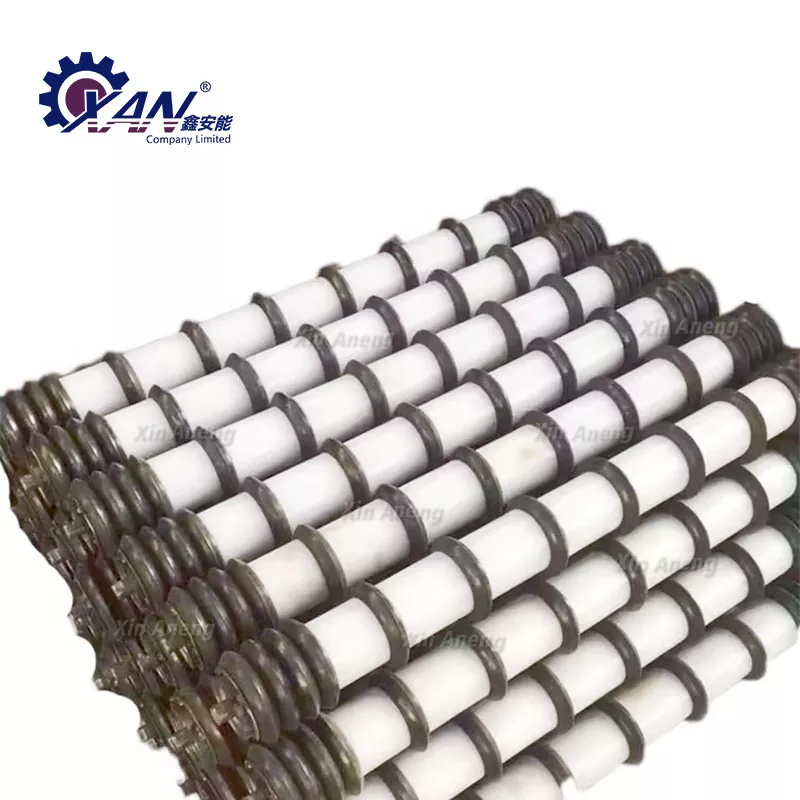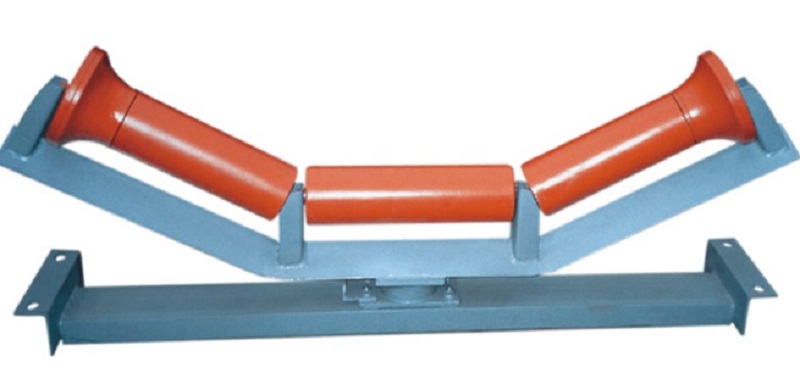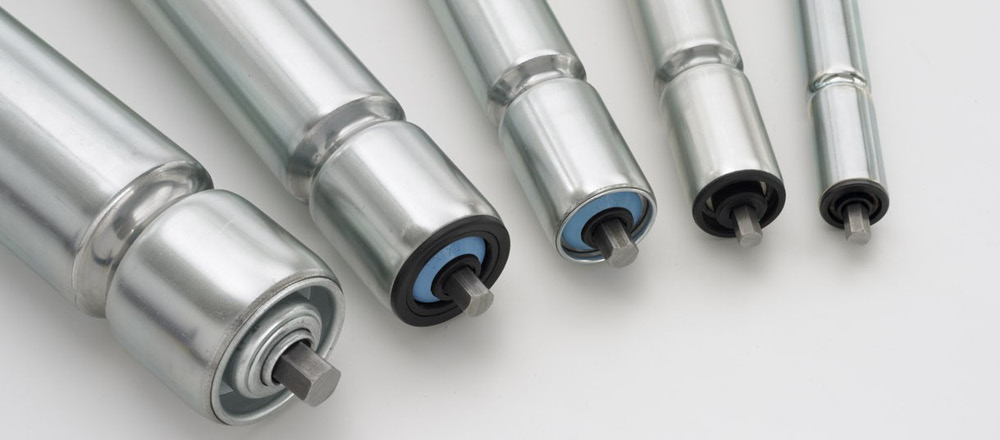
Обработката на празен ход включва главно изискванията на процеса на две части: тяло на празен ход и вал на празен ход.
(1) Обработка на тялото на валяк
На практика, заготовката на металообработващи машини, плоската челна повърхност на струг, скосяването, ограничителите за струговане и т.н. са традиционни методи на обработка. Има много недостатъци в тези методи на обработка, като например затягане в двата края на два пъти, трудно е да се осигури коаксиалността на две завъртания и гъвкавостта на въртене на ролката е лоша, което ще се отрази на експлоатационния живот на ролката.
В допълнение, центърът на тялото на ролката е труден за контролиране и трябва да се контролира ръчно, което води до голяма грешка и лесно се причинява аксиална посока
Канализиращият импулс е твърде голям или твърде малък и пролуката не е правилно регулирана и въртенето не може да се контролира гъвкаво. По-усъвършенстваният метод на обработка се завършва със следните три стъпки: използване на ролкова машина за рязане на тръби, оборудването е лентов конвейер за рязане на ролкови стоманени тръби, двата края на фаската се завършват автоматично наведнъж.
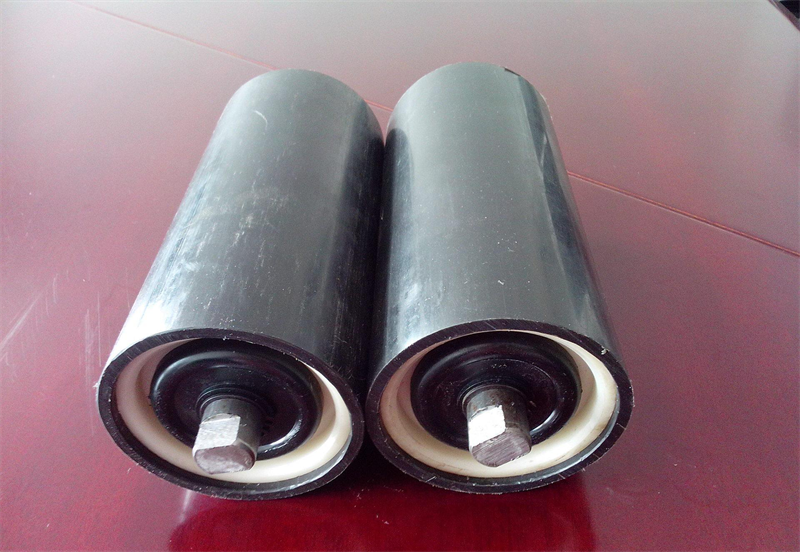
Скучно: Машинният инструмент, използван в тази операция, е автоматична пробивна машина с две глави на стоманени тръби, тази машина е специално оборудване за автоматизация, може да обработва двата края на ролковата тръба на лентовия транспортьор и може да се обработва едновременно и обработката на устата в двата края може да бъде завършена едновременно и обработката на различни видове отвори на ролкови тръби от чугун или щамповани лагерни седалки у дома и в чужбина може да се обработва и от машинния инструмент. Предимствата на неговата обработка са: висока точност на обработка на тялото, бърза скорост, еднократно затягане и едновременна обработка на двата края на устата за осигуряване на коаксиалност.
Заваряване: между тялото на ролката и седалката на лагера за щамповане трябва да бъде завършено чрез заваряване, в тази статия използването на двуглава автоматична заваръчна машина с CO2 защитен газ, висока степен на автоматизация и може да се обработва едновременно, не само за осигуряване на коаксиалност, подобряване на качеството на заваряване, но и намаляване на интензивността на труда.
(2) Обработка на празен вал
Обработката на празен вал приема двойно централно фино струговане или грубо струговане, а след това след двойно централно шлайфане, предимството на този метод на обработка е: да се осигурят изискванията за коаксиалност и изискванията за завършване на монтажа на монтирания лагер.